
设备 OEE
设备 OEE(设备综合效率)按工作日历、停机记录和报工数据,计算每台设备在一段时间内的可用率、性能率、良品率和 OEE,帮助车间找出时间损失、速度损失和质量损失。页面还提供停机记录的登记和查询。
页面入口
生产制造 → 工艺与设备 → 设备 OEE
页面有「设备 OEE」和「停机记录」两个页签。
计算方法
OEE = 可用率 × 性能率 × 良品率
| 指标 | 计算方法 |
|---|---|
| 日历时间 | 按设备所属工作中心的工作日历计算(工作日 × 每资源每日工时,每台设备按一个资源;工厂日历中的放假、加班同样生效),没有关联工作中心的设备按全厂日历 |
| 计划时间 | 日历时间 - 计划停机(停机原因为「计划保养」「无生产计划」) |
| 运行时间 | 计划时间 - 非计划停机(停机原因为「故障」「换型调机」「待料」「其他」,以及在业务字典中新增的停机原因) |
| 可用率 | 运行时间 / 计划时间 |
| 理论工时 | Σ 报工(合格数 + 报废数)× 该工序的标准工时,只统计报工时选择了该设备的记录 |
| 性能率 | 理论工时 / 运行时间 |
| 良品率 | 合格数 /(合格数 + 报废数) |
停机记录按天切分,单日停机不超过当天的日历工时。分母为 0 时(例如没有计划时间、没有报工)对应比率显示「—」。
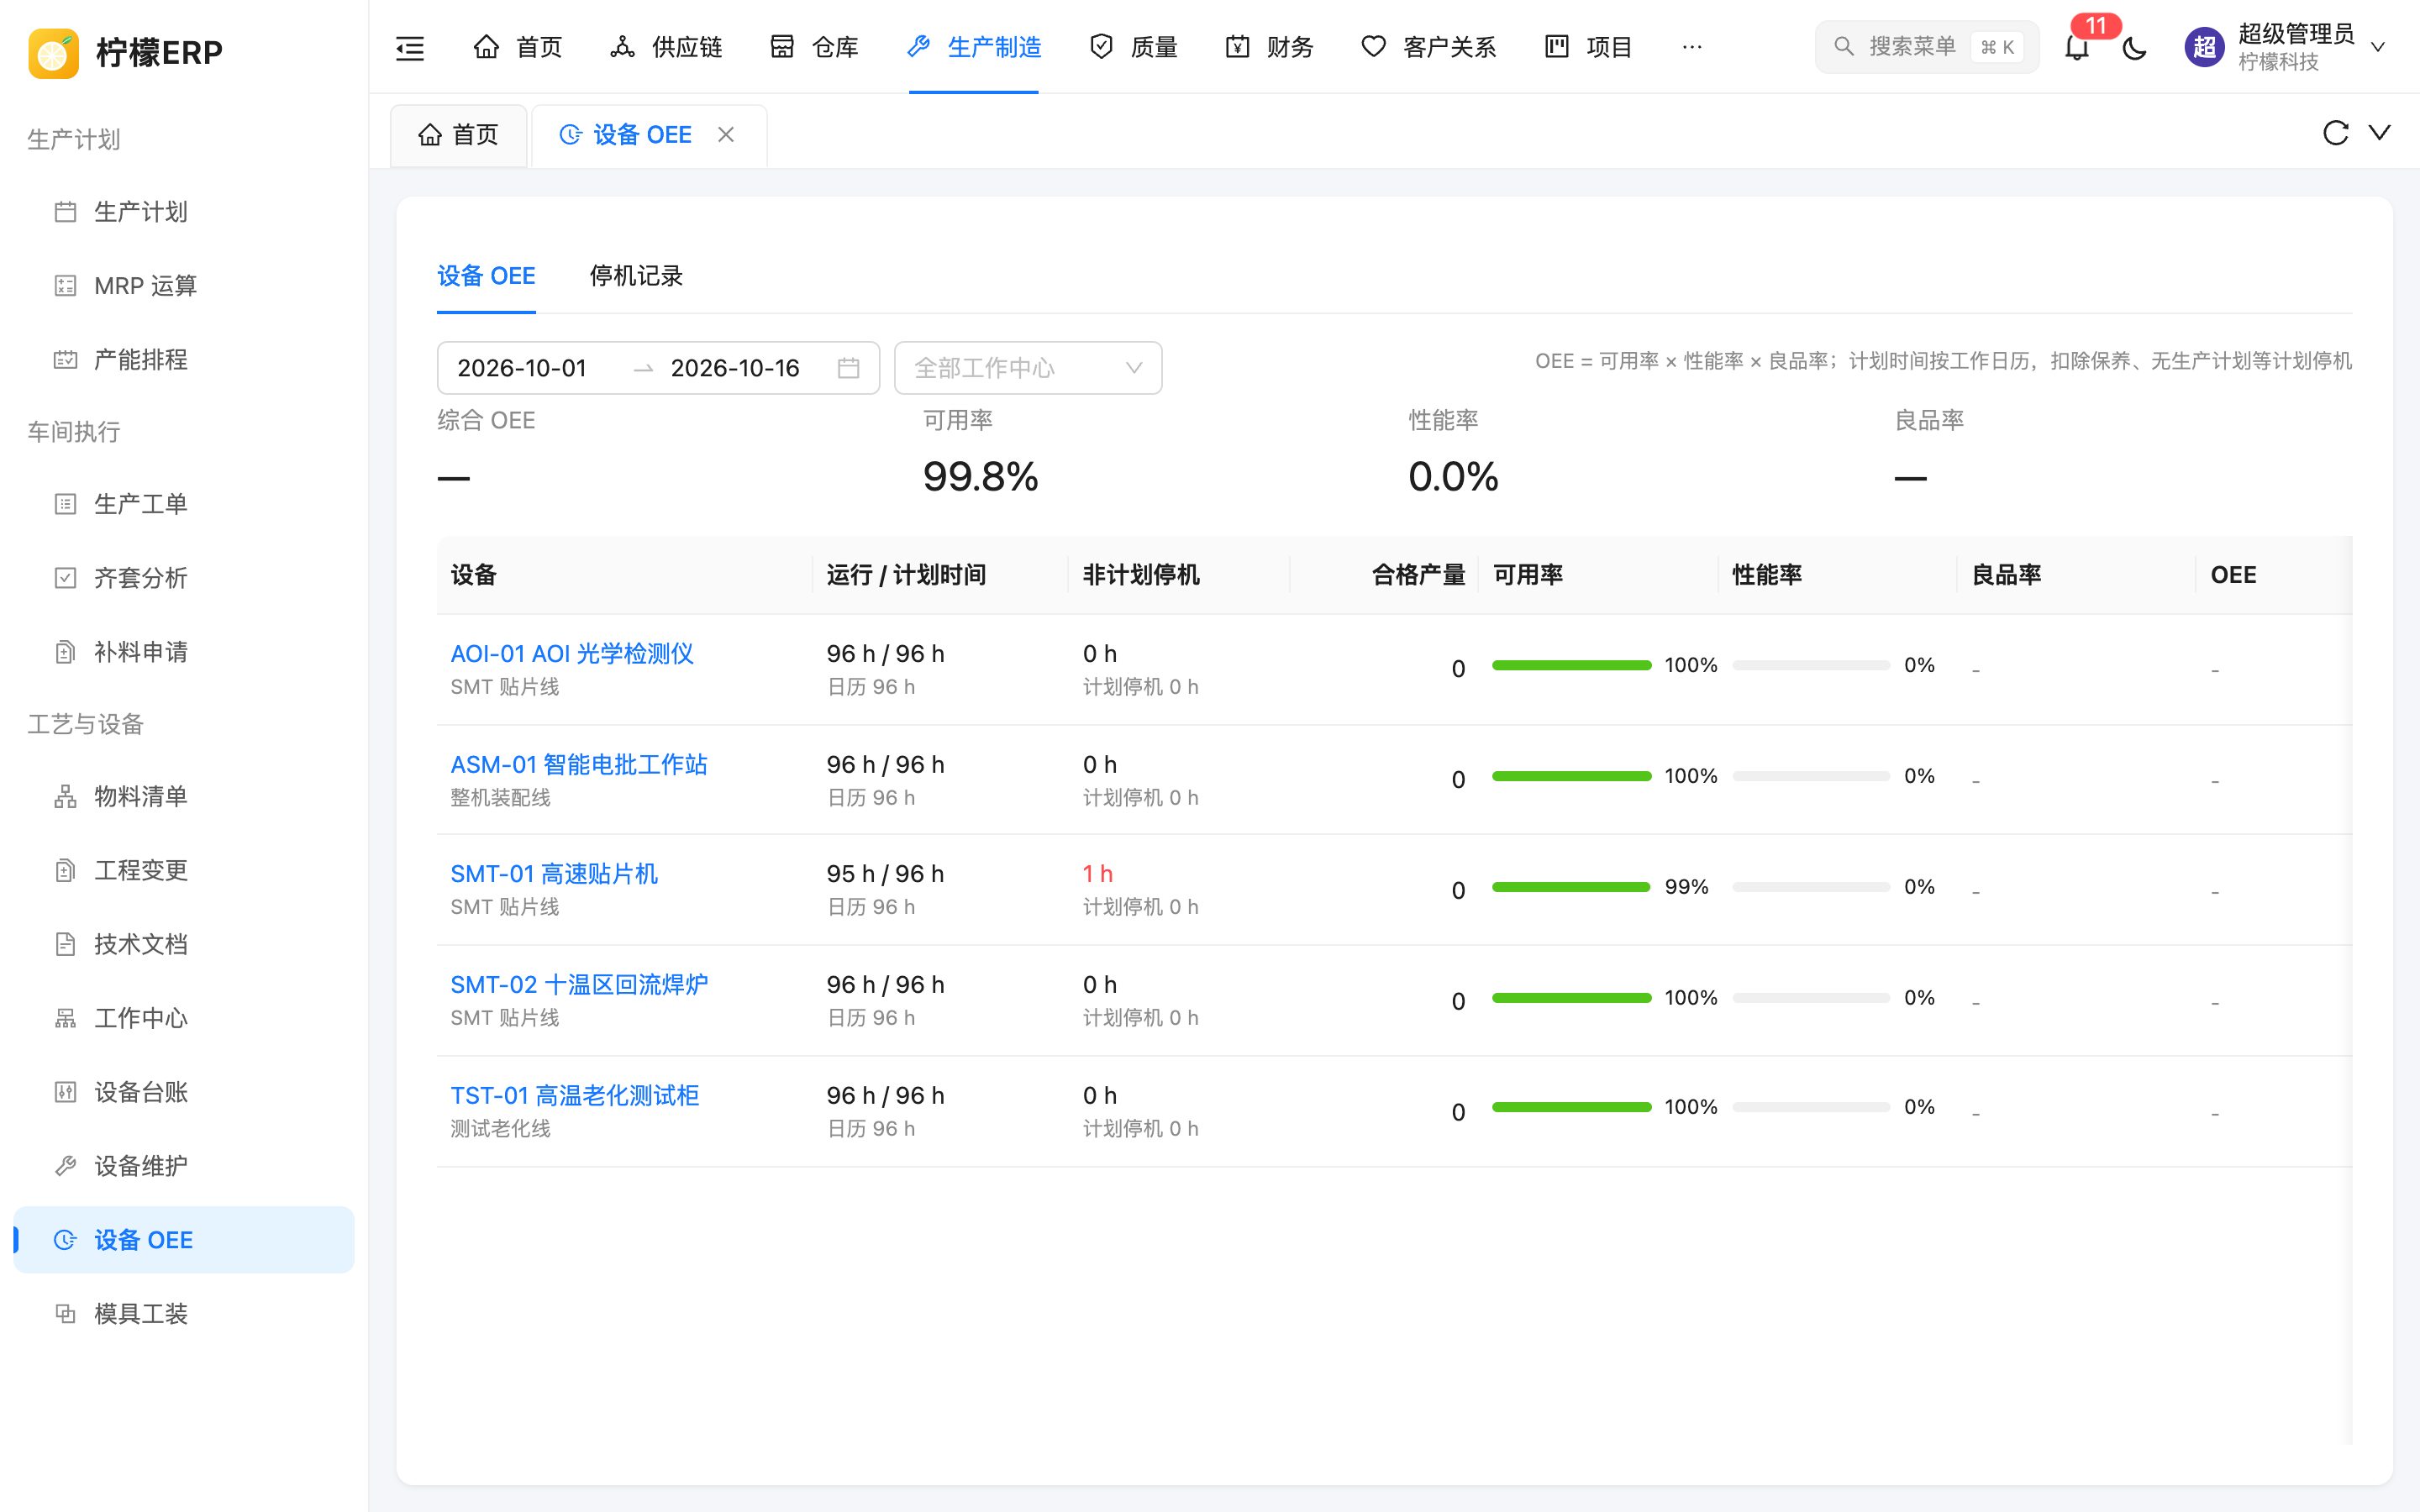
设备 OEE 页签
筛选:日期范围(默认本月 1 日到今天,统计范围不能超过 366 天)、工作中心(默认全部)。页面右上方显示计算公式说明。
汇总指标:综合 OEE、可用率、性能率、良品率。全部设备的汇总按时间和数量合计后再计算比率,而不是各设备比率的平均。
设备列表(只统计未报废的设备):
| 列 | 说明 |
|---|---|
| 设备 | 设备编码名称(点击打开明细),下方显示工作中心或「未关联工作中心」 |
| 运行 / 计划时间 | 如「95 h / 96 h」,下方显示日历时间 |
| 非计划停机 | 大于 0 时红色显示,下方显示计划停机时长 |
| 合格产量 | 下方显示报废数量 |
| 可用率、性能率、良品率、OEE | 进度条显示百分比;≥ 85% 绿色、≥ 60% 蓝色、低于 60% 橙色 |
设备明细
点击设备名称打开该设备在所选期间的明细。
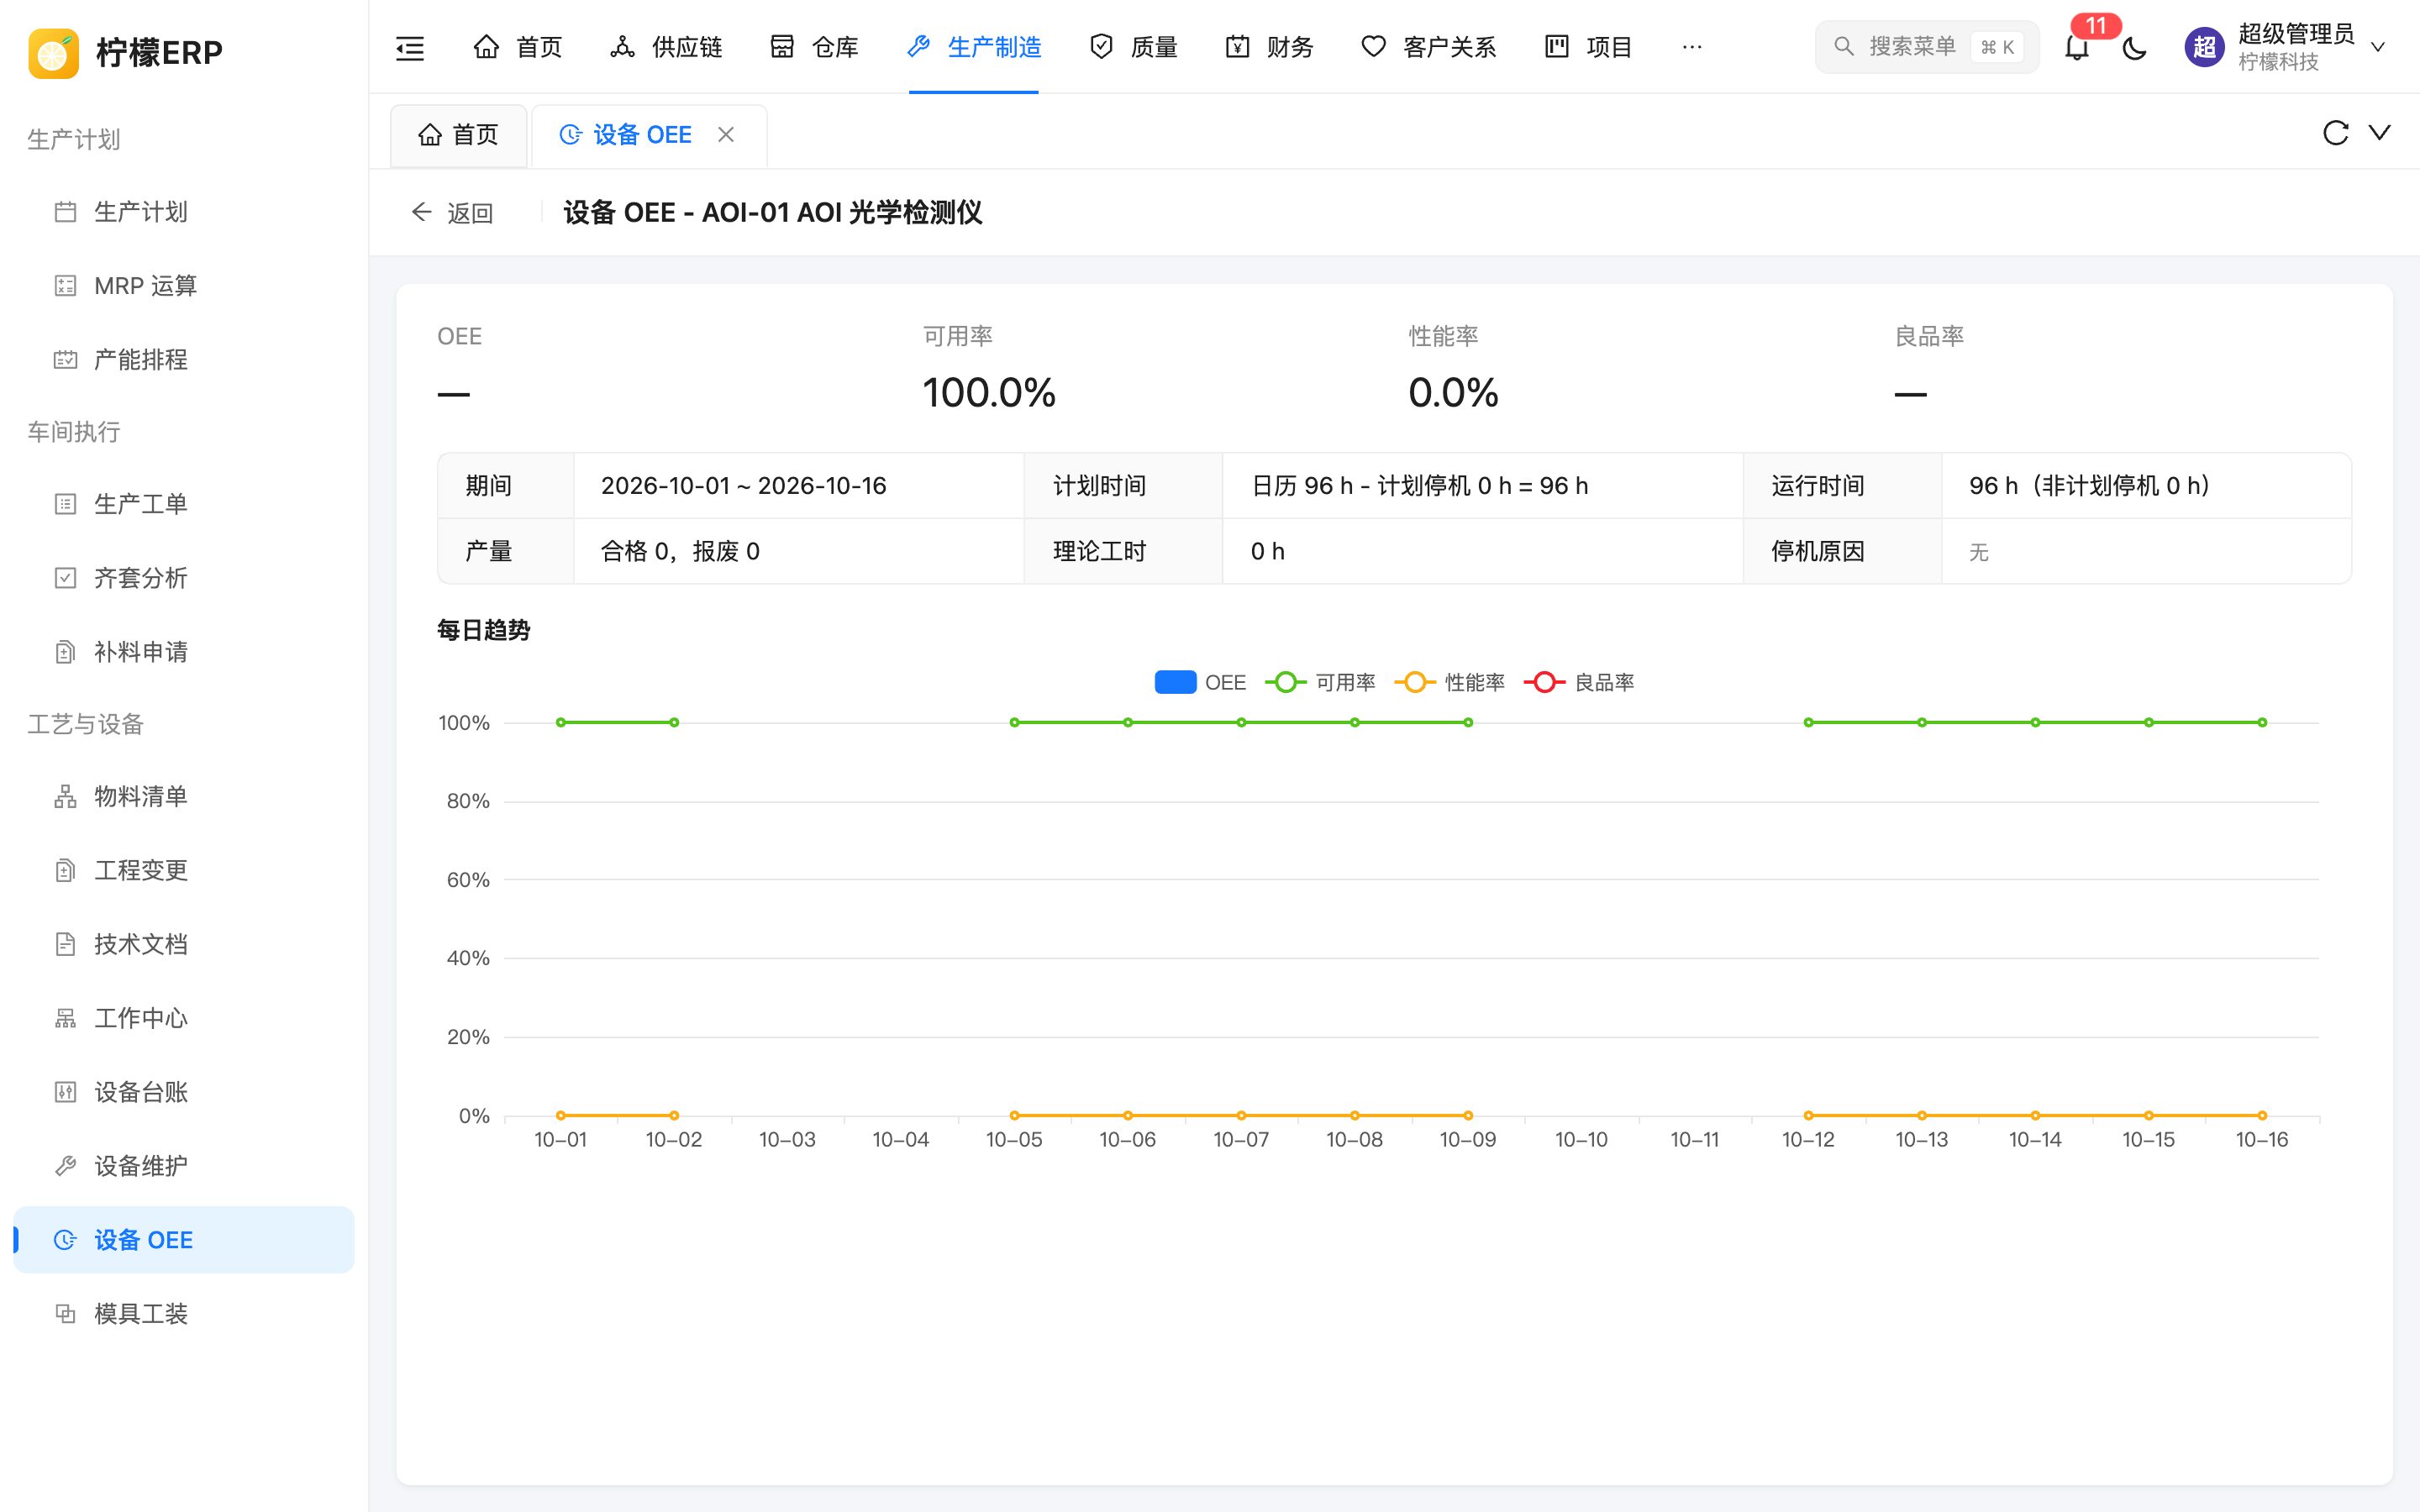
- 顶部:OEE、可用率、性能率、良品率;
- 计算过程:期间、计划时间(日历 - 计划停机 = 计划时间)、运行时间(非计划停机)、产量(合格、报废)、理论工时、停机原因(按原因汇总的停机时长);
- 每日趋势:柱状图为每日 OEE,折线为可用率、性能率、良品率,没有数据的日期断开。
停机记录页签
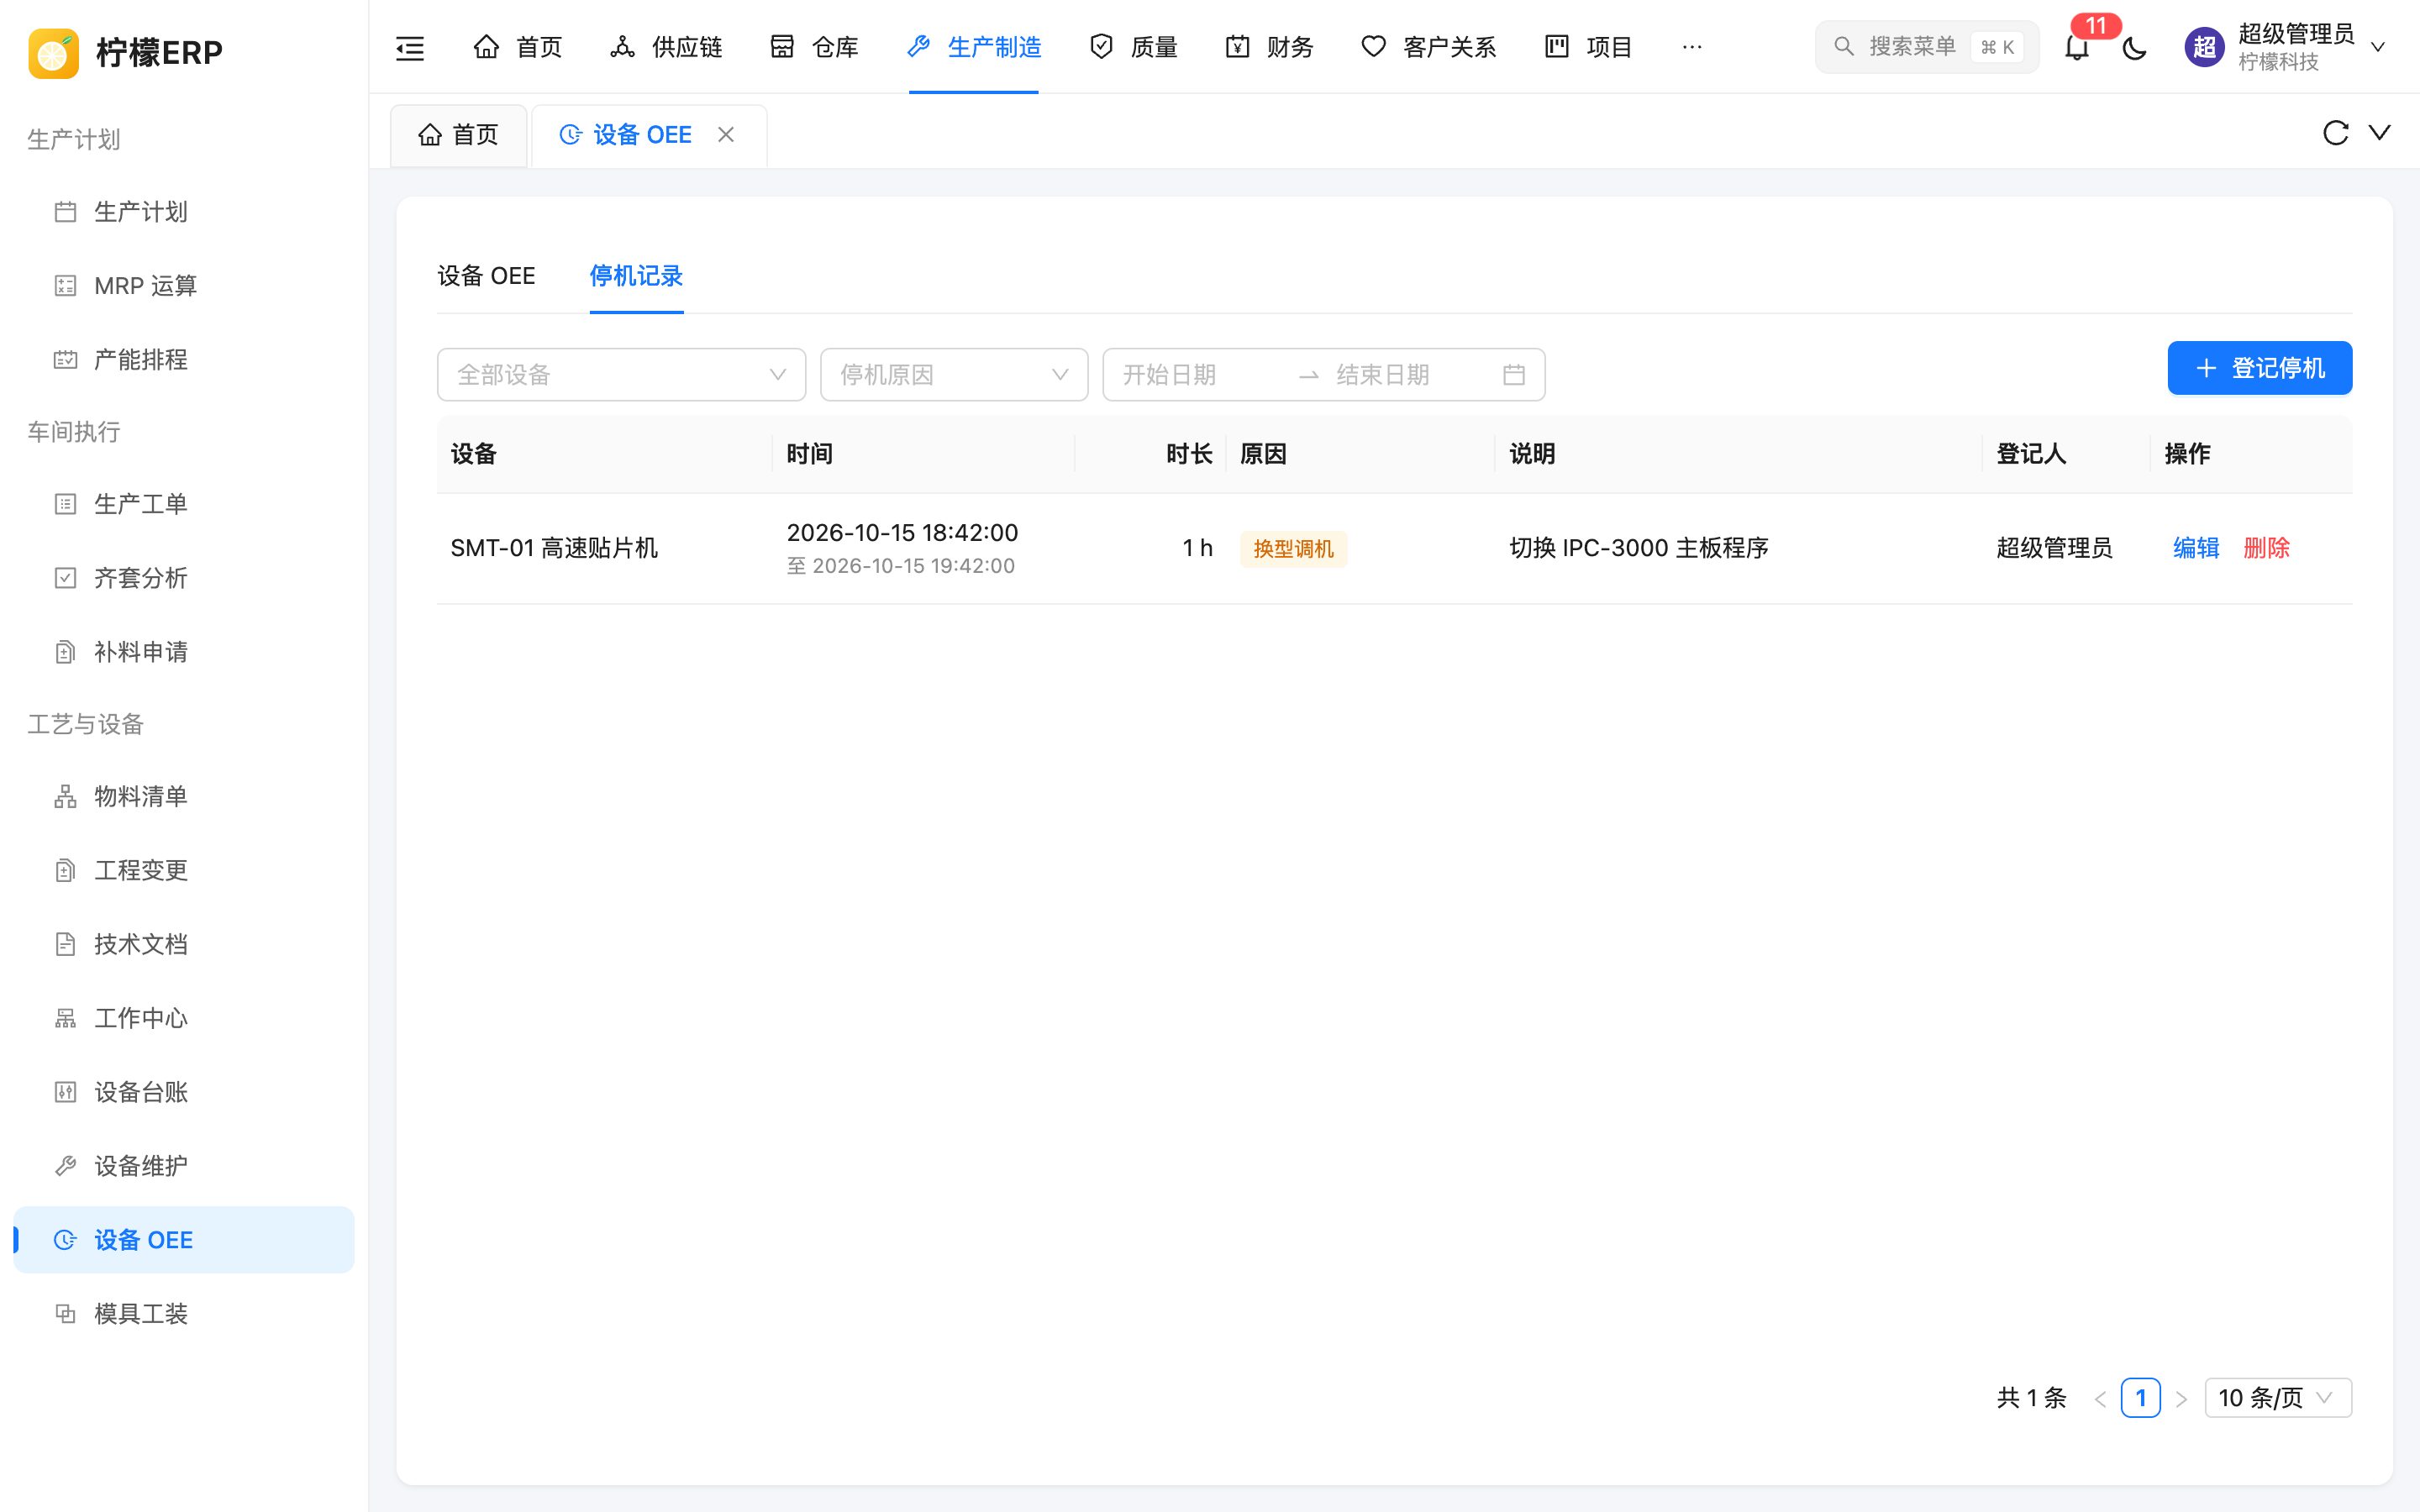
筛选:设备、停机原因、日期范围。
| 列 | 说明 |
|---|---|
| 设备 | |
| 时间 | 开始时间,下方显示「至 结束时间」 |
| 时长 | 小时 |
| 原因 | 故障、换型调机、待料、计划保养、无生产计划、其他;由维护单自动生成的下方显示「维护单 单号」 |
| 说明 | |
| 登记人 | |
| 操作 | 手工登记的可「编辑」「删除」;维护单自动生成的显示「自动记录」,不能修改删除 |
登记停机
点击「登记停机」,填写:
| 字段 | 必填 | 说明 |
|---|---|---|
| 设备 | 是 | 默认带出当前筛选的设备 |
| 开始时间 | 是 | 默认一小时前,精确到分钟 |
| 结束时间 | 是 | 默认当前时间,必须晚于开始时间 |
| 停机原因 | 是 | 默认「故障」。计划保养、无生产计划为计划停机,从计划时间中扣除;其余计入可用率损失。停机原因是业务字典,企业可以新增原因(如换模、停电),新增的原因一律按非计划停机计入可用率损失 |
| 说明 | 否 | 最多 255 个字符 |
保存时校验:
- 设备不存在或已报废时不能登记;
- 一次停机不能超过 31 天,超过的请分段登记;
- 同一设备的停机记录时间不能重叠,提示「与该设备已有的停机记录时间重叠」。
保存后 OEE 数据立即重新计算。
数据来源
| 数据 | 来源 |
|---|---|
| 工作日历 | 工作中心 的工作日、每资源每日工时,以及 产能排程 中的工厂日历 |
| 停机 | 本页手工登记;设备维护 完成时自动记录(维修为故障,保养为计划保养) |
| 产量、理论工时 | 生产工单 报工时选择的生产设备、合格数、报废数,以及工序标准工时(来自 物料清单 的工艺路线) |
注意事项
提示
- 报工时没有选择设备,产量不会计入任何设备的 OEE,性能率和良品率会偏低或为空。
- 设备空闲没有生产任务的时段,可登记为「无生产计划」,避免拉低可用率。