
SPC 控制图
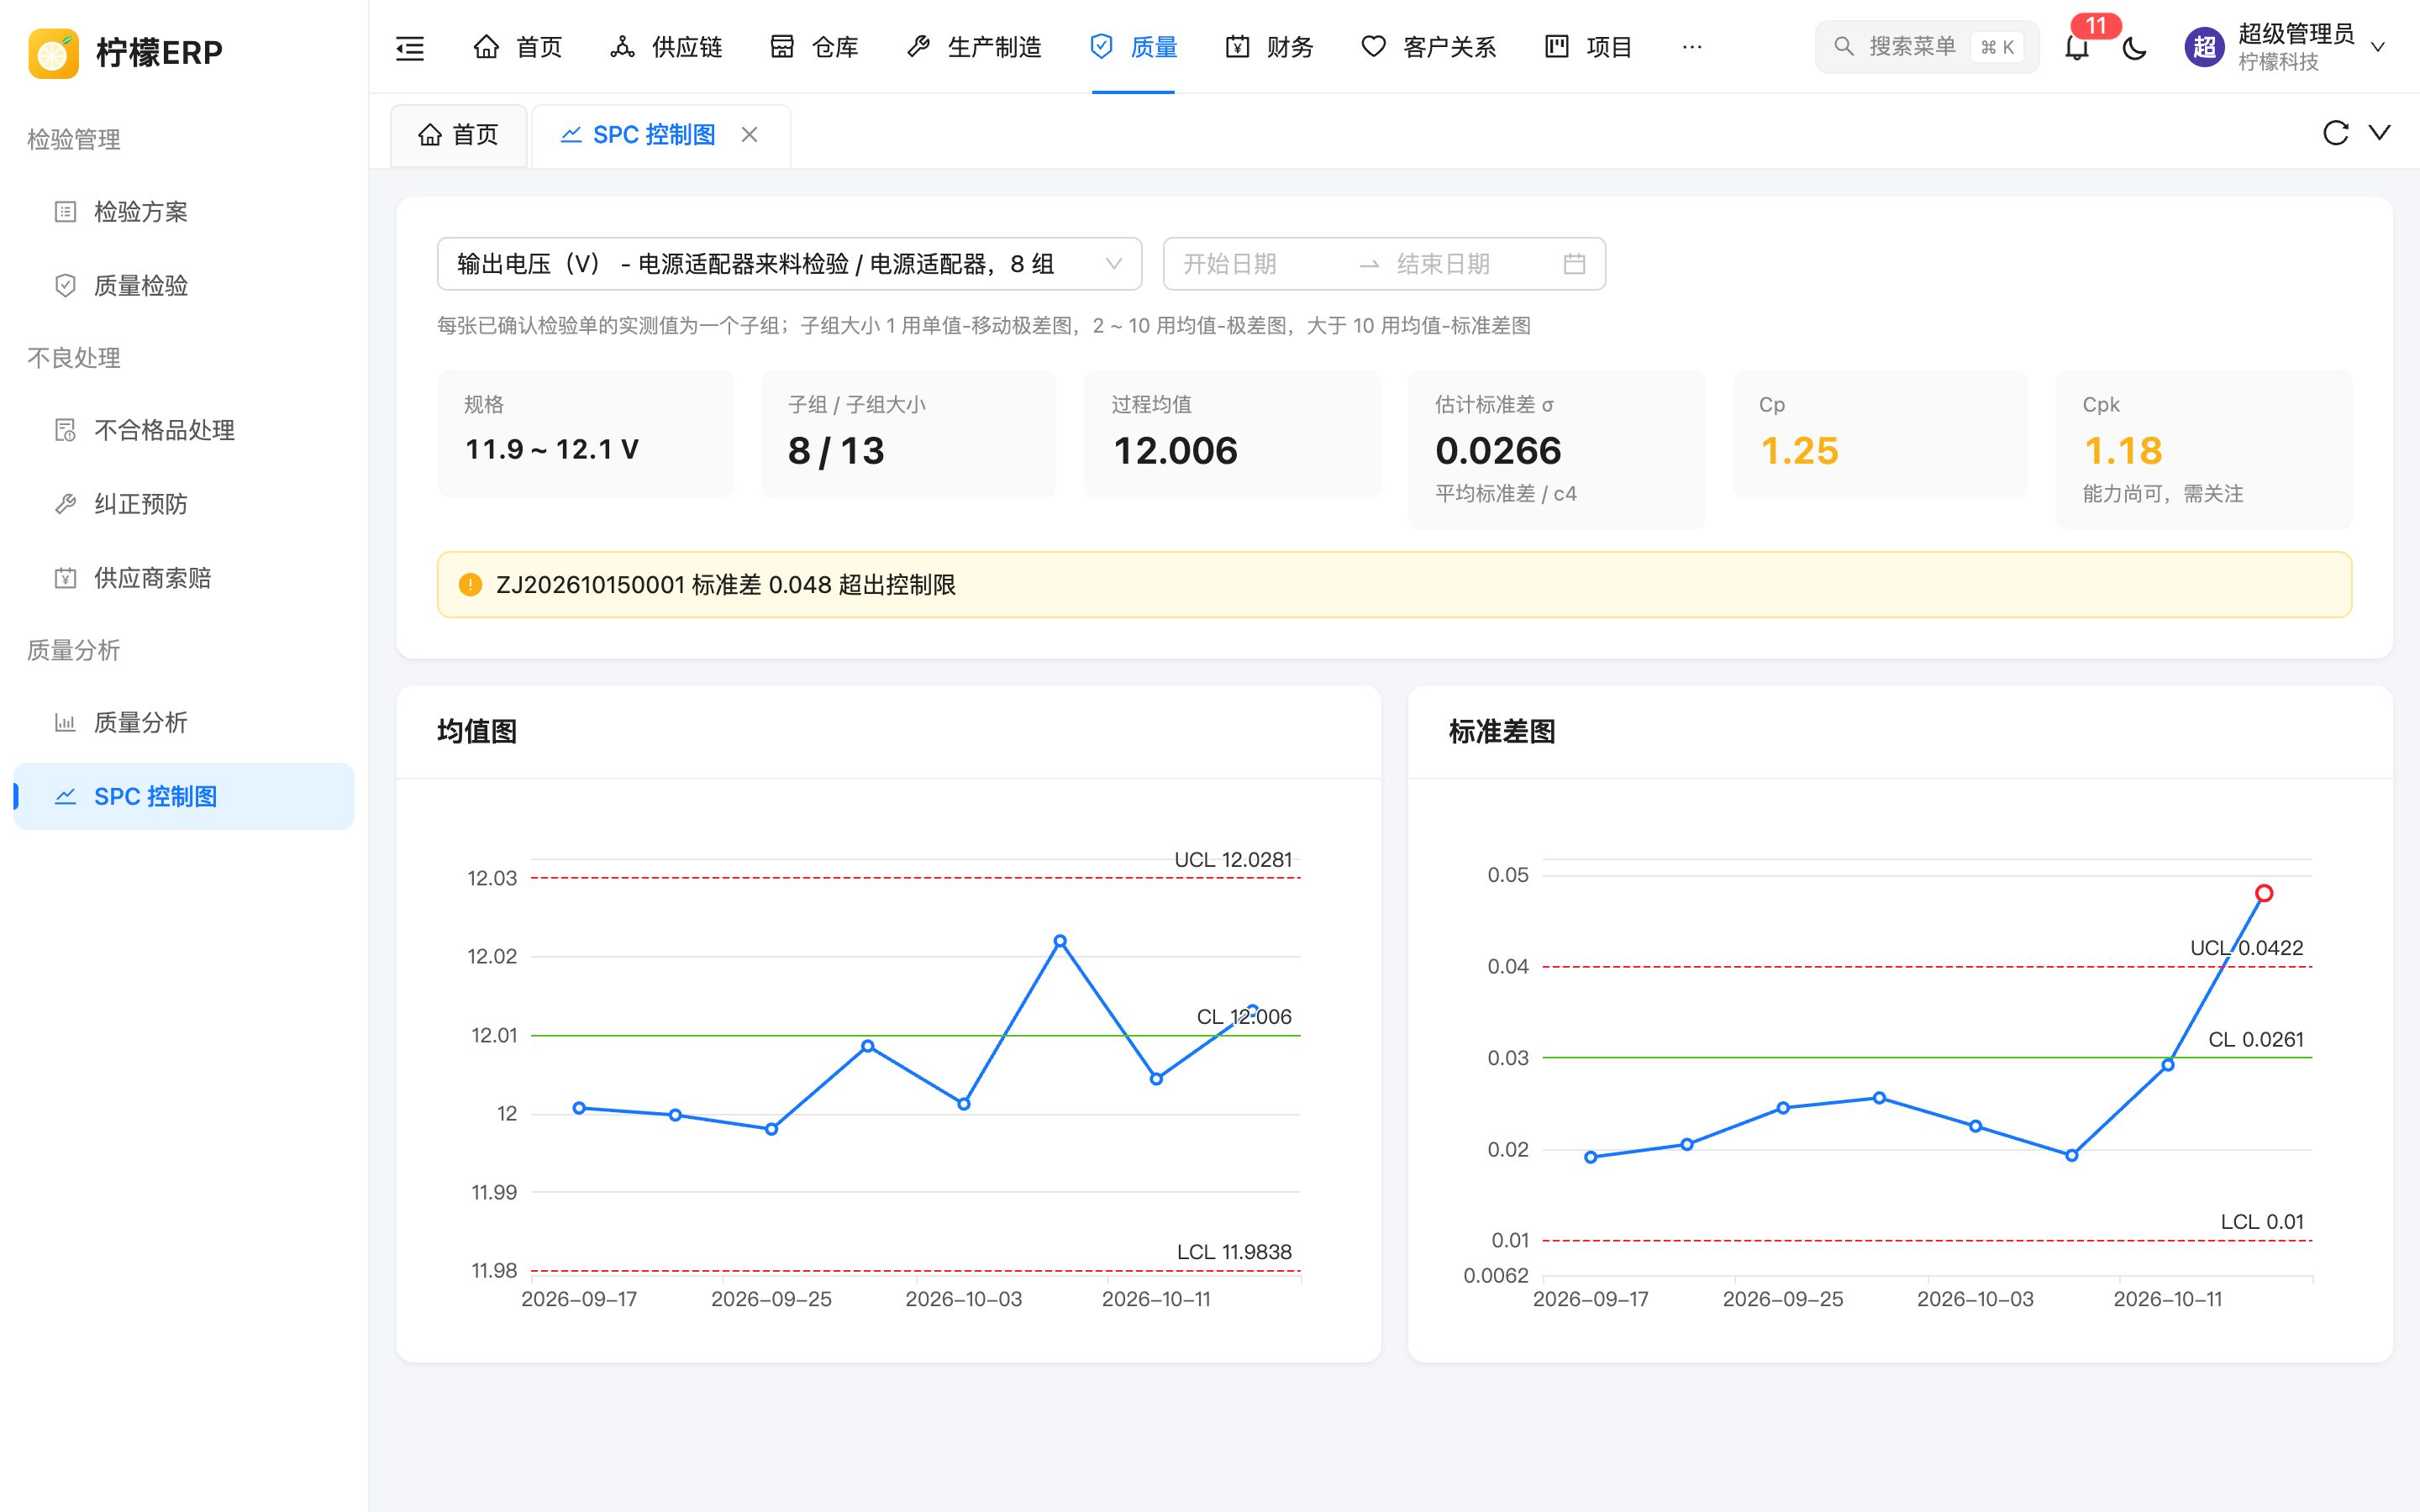
SPC(统计过程控制)用控制图监控某个定量检验项目(如尺寸、电压、重量)的波动,判断生产或供货过程是否稳定,并用过程能力指数 Cp / Cpk 评价过程满足规格要求的能力。数据来自质量检验中按方案录入的实测值。
页面入口
质量 → 质量分析 → SPC 控制图
使用前提
- 在检验方案中把要分析的参数设为定量项目,并填写规格上限和 / 或下限;
- 检验时按方案逐项录入每个样本的实测值(手工判定的检验单没有实测值);
- 检验单已确认。
还没有满足条件的数据时,页面提示「还没有录入实测值的定量检验项目」。
操作步骤
- 进入页面后,系统自动选中第一个有数据的检验项目并绘制控制图。
- 在左上角下拉框中选择要分析的项目,选项格式为「项目名称(单位)- 方案名称 / 物料,n 组」,可输入文字搜索。
- 需要时选择日期范围(按检验日期,不选为全部数据)。
- 查看指标卡片、异常提示和两张控制图。
子组与控制图类型
每张已确认检验单中该项目的全部实测值为一个子组。系统取各子组样本数中出现次数最多的数作为子组大小 n,样本数不同的子组不参与计算。
| 子组大小 n | 控制图 | 上图 | 下图 |
|---|---|---|---|
| 1 | 单值-移动极差图(I-MR) | 单值图:每次的实测值 | 移动极差图:相邻两次实测值之差的绝对值 |
| 2 ~ 10 | 均值-极差图(X̄-R) | 均值图:每个子组的平均值 | 极差图:每个子组的最大值 - 最小值 |
| 大于 10 | 均值-标准差图(X̄-S) | 均值图:每个子组的平均值 | 标准差图:每个子组的样本标准差 |
至少需要 2 个相同大小的子组才能计算控制限,否则提示「数据不足:至少需要 2 个相同大小的子组」。
每张图中:
- 绿色实线 CL 为中心线(各点的平均值);
- 红色虚线 UCL / LCL 为上、下控制限(按国家标准的控制图系数计算,约为中心线 ± 3 倍标准差);
- 超出控制限的点标为红色;鼠标悬停可看到检验单号、日期和数值。
指标卡片
| 指标 | 含义 |
|---|---|
| 规格 | 检验项目的规格限,如「11.9 ~ 12.1 V」「≤ 50 mA」 |
| 子组 / 子组大小 | 参与计算的子组数 / 子组大小 n |
| 过程均值 | 所有子组均值的平均值 μ |
| 估计标准差 σ | 由控制图估计的过程标准差:平均移动极差 / d2、平均极差 / d2 或平均标准差 / c4(卡片下方注明) |
| Cp | 过程潜在能力 |
| Cpk | 过程实际能力,下方给出评价文字 |
超出控制限的子组会以黄色提示条逐条列出,例如「ZJxxxx 均值 12.03 超出控制限」「ZJxxxx 标准差 0.048 超出控制限」。
Cp 与 Cpk
Cp = (USL - LSL) / 6σ:规格范围能容纳几倍的过程波动,只看波动大小、不看中心是否偏移。只有同时填写了上限和下限才能计算。
Cpk = min(USL - μ, μ - LSL) / 3σ:考虑了过程中心偏移后的实际能力,取离均值较近的那一侧。只有一侧规格限时(例如只有上限)按该侧计算。没有任何规格限时显示「需要规格限」。
Cpk 总是不大于 Cp;两者差距越大,说明过程中心偏离规格中心越多,调整中心即可提升能力。
| Cpk | 页面评价 | 颜色 | 建议 |
|---|---|---|---|
| ≥ 1.67 | 能力充分 | 绿色 | 可以考虑放宽检验频次 |
| 1.33 ~ 1.67 | 能力充足 | 绿色 | 保持现状 |
| 1.0 ~ 1.33 | 能力尚可,需关注 | 橙色 | 加强监控,寻找减小波动或调整中心的方法 |
| < 1.0 | 能力不足,需改进 | 红色 | 有较多产品超出规格,需要立即改进并加严检验 |
Cp 卡片按同样的界限着色(≥ 1.33 绿色、1.0 ~ 1.33 橙色、< 1.0 红色)。
如何判读控制图
- 先看下图(离散图):有点超出控制限,说明某些批次内部的波动异常大,先找原因(设备、来料、操作)。
- 再看上图(均值 / 单值图):有点超出控制限,说明过程中心发生了异常偏移。
- 所有点都在控制限内、随机分布在中心线两侧,说明过程受控(稳定),此时计算的 Cp / Cpk 才有意义。
- 过程稳定但 Cpk 偏低,说明过程本身的能力不够,需要通过改进工艺、设备或供应商来减小波动或调整中心。
提示
- 控制限反映的是过程「自身的声音」,与规格限不同:点在控制限内也可能超出规格,点超出控制限也可能仍在规格内。
- 子组大小最好在各次检验中保持一致(例如方案固定抽样数量),否则不同大小的子组会被排除在计算之外。
权限
需要「SPC 控制图」菜单权限。